
Кожен формований компонент має момент істини, коли прес закривається і порожнина заповнюється вперше. Геометрія може виглядати ідеально в CAD, але реальна поведінка залежить від усадки смоли, охолодження, вентиляції, розміщення воріт і тиску ущільнення. Прототип прес-форми існує, щоб зафіксувати цю поведінку на ранній стадії: це практичний, тимчасовий інструмент, який виробляє справжні пластикові деталі в невеликих кількостях, щоб ви могли перевірити продукт, перш ніж витрачати більший бюджет на постійні інструменти. Якщо ви розумієте компроміси, описані нижче, ви знатимете, коли прототип форми вартий грошей, а коли підійде дешевше наближення.
Що вважається прототипом лиття під тиском
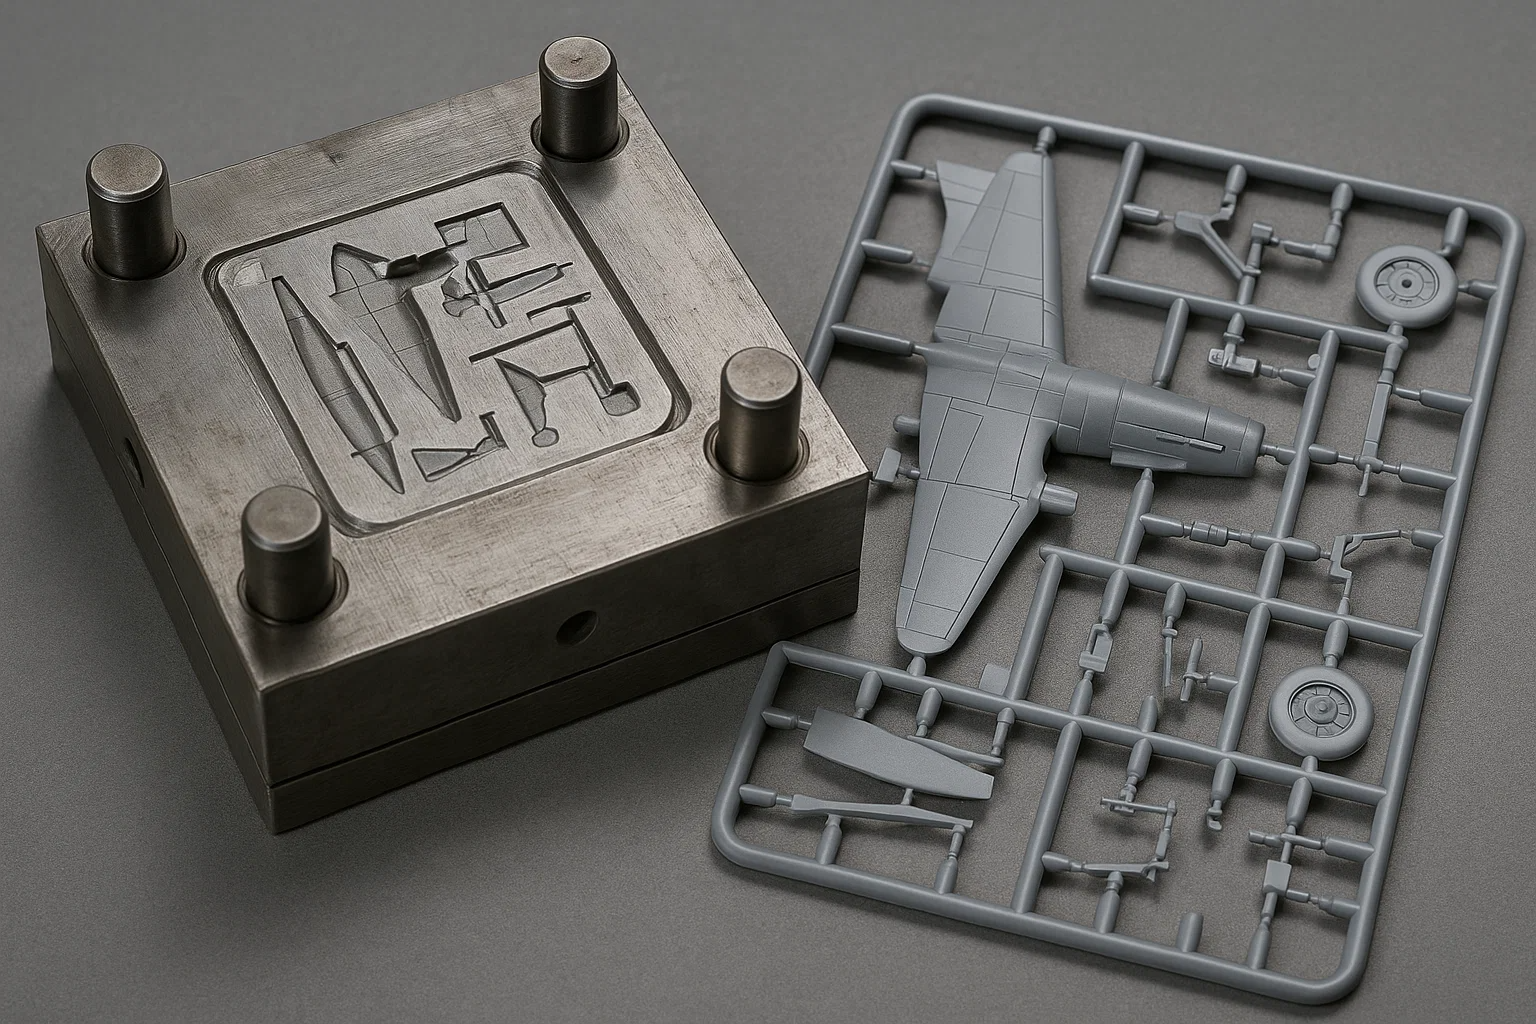
Прототип прес-форми для лиття під тиском — це невелика форма, створена на основі тих самих даних САПР, які згодом керуватимуть виробничим інструментом. Як правило, це інструмент з однією порожниною, вирізаний з алюмінію або попередньо загартованої сталі, зі спрощеними лініями охолодження та конструкцією, яка може поглинати незначні зміни геометрії. Форма працює на стандартній машині для лиття під тиском під нормальним виробничим тиском, температурами та зусиллями затискання, використовуючи фактичну смолу, визначену для продукту.
Це робить отримані деталі відмінними від зразків, надрукованих на 3D, або тестових зразків, виготовлених на верстаті з ЧПУ. Формований прототип формується розплавленим пластиком, який протікає через затвор і застигає під тиском на сталевій або алюмінієвій поверхні. Він містить справжні залишки воріт, позначки виштовхувальних штифтів, лінії зварювання та характеристики усадки. Якщо ваша оцінка залежить від будь-якої з цих характеристик, жоден субтрактивний чи адитивний процес не зможе чесно замінити це.
Навіщо використовувати прес-форму, перш ніж мати виробничий інструмент
Основною причиною замовлення прототипу прес-форми є те, що деякі ризики продукту можна виміряти лише на деталі, виготовленій під тиском. Тривимірний друк може підтвердити приблизну ергономіку або монтажні зазори, але він не може сказати вам, чи живий шарнір витримує повторне згинання, чи повністю заповнюються тонкостінні довжини потоку, чи наповнений склом нейлон викривлюється за специфікацією. Прототип прес-форми відповідає на ці питання, хоча зміна дизайну все ще невелика.
Вибір прототипу прес-форми для лиття під тиском має сенс, якщо виконується будь-яка з наступних умов:
- Деталь має фіксатори, живі петлі або тонкостінні секції, функція яких залежить від орієнтації матеріалу під час заповнення.
- Деталь має відповідати вимогам випробувань, таким як горючість UL, випробування на падіння або хімічну стійкість, використовуючи смолу точного виробничого класу.
- Критичні поверхні отримають спеціальну обробку SPI, текстуру або колір, які мають бути затверджені на деталях із реальною копією поверхні форми.
- Конструкція повинна бути зібрана з металевими вставками, прокладками, електронікою або сполучними компонентами, щоб перевірити допуски за справжньої усадки.
- Вашій команді потрібні деталі для пілотного виробництва, польових випробувань або сертифікації перед тим, як приступити до виробництва великого обсягу інструментів.
Якщо жоден із цих ризиків не існує, для поточного етапу може бути достатньо обробленого зразка або надрукованої на 3D-принтері деталі. Прототип форми не завжди є найшвидшим або найдешевшим шляхом; це маршрут, який дає вам автентичні дані формування.
Прототипна форма проти виробничої форми
Прототип інструменту не є менш якісною версією виробничого інструменту. Це інший інструмент, розроблений для коротких тиражів і швидкої ітерації, тоді як виробнича форма розроблена для тривалого терміну служби та швидкого циклу. Оскільки інженерні цілі відрізняються, різні також і матеріали, терміни виконання та витрати.
| Фактор | Прототип прес-форми | Виробнича прес-форма |
|---|---|---|
| Основне призначення | Перевірка конструкції та вибірка невеликого обсягу | Серійне виробництво з тривалим терміном служби |
| Типовий інструментальний матеріал | Алюміній або попередньо загартована сталь | Загартована інструментальна сталь, наприклад варіанти H13, S136 або P20 |
| Термін служби інструменту | Від кількох тисяч до десятків тисяч циклів | Від сотень тисяч до понад мільйона циклів |
| Очікуваний час виконання | Приблизно від двох до шести тижнів | Зазвичай від восьми до двадцяти тижнів або більше |
| Обсяги зразків | Від десятків до кількох тисяч деталей | Від тисяч до мільйонів частин |
| Вартість за деталь | Вище через короткі пробіги | Нижче через ефективність циклу та амортизований інструмент |
| Можливість зміни конструкції | помірний; вставки та деталі можна переробити | Обмежений; зміни дорогі та повільні |
У деяких проектах використовується проміжний підхід: мостовий інструмент, виготовлений із міцнішої сталі з обмеженим розташуванням кількох порожнин. Містовий інструмент може підтримувати вихід на ринок, поки будується виробнича форма з високою кавітацією. На практиці завчасно обговоріть очікуваний об’єм деталей із формувальником, щоб він міг порекомендувати, чи є правильний прототип інструменту, мостовий інструмент чи інструмент для легкого виробництва.
Вибір матеріалу та допуски
Після того, як ви приймете намір створити прототип лиття під тиском, вибір матеріалу стане напрочуд конкретним. Мета полягає не просто у використанні приблизної смоли з такою ж жорсткістю; це використання кінцевого виробничого сорту, щоб усадка, зовнішній вигляд поверхні та механічні властивості відповідали тому, що ви пізніше придбаєте оптом. Поширені сімейства включають ненаповнений або армований склом поліпропілен, ABS, полікарбонат, нейлон, суміші PC/ABS і POM. Навіть маткова суміш барвника може вплинути на готові розміри, тому робіть вибір заздалегідь.
Очікування толерантності також має бути реалістичним. Добре побудований прототип прес-форми може підтримувати комерційні допуски для лиття під тиском, часто приблизно від 0,002 до 0,005 дюйма на дюйм для стабільної геометрії, але це сильно залежить від усадки матеріалу, однорідності товщини стінки та контролю процесу. Виконання прототипу покаже, чи справді критичні за розмірами елементи знаходяться там, де передбачав аналіз потоку форми. Ці знання важливіші, ніж досягнення максимально можливої кількості під час першого випробування.
Реалістичні очікування вартості та термінів виконання
Як правило, прототип прес-форми з однією порожниною середньої складності коштує від кількох тисяч до приблизно двадцяти п’яти тисяч доларів, тоді як проста вставка або сімейний інструмент може коштувати навіть менше. Вартість залежить від розміру деталі, вибору сталі чи алюмінію, кількості слайдів, дії різьби, вимог до обробки поверхні та кількості інженерних змін, які ви очікуєте. Вартість окремої частини буде в кілька разів вищою, ніж ціна повного виробництва, оскільки обсяги невеликі, а налаштування процесу ще не оптимізовано.
Час виконання має аналогічну схему. Простий алюмінієвий інструмент може бути готовий за два-чотири тижні, тоді як інструмент із слайдами, підйомниками або екзотичною смолою може зайняти шість тижнів. Якщо вам потрібні кілька раундів відбору зразків або затвердження текстури поверхні, заплануйте додатковий буфер. Робота з постачальником, який контролює весь ланцюг, значно скорочує цей календар. Формувальник з автентикою можливість лиття під тиском власний персонал може розпочати різання порожнин у момент заморожування конструкції, без подвійних передачі, і може запустити перші знімки, щойно інструмент буде встановлено.
Перетворення результатів прототипів у виробничі рішення
Цінність прототипу лиття під тиском пропорційна тому, наскільки уважно ви читаєте зразки деталей. Вимірюйте критичні характеристики в кількох знімках, а не лише в першому, тому що викривлення та сліди поглинання часто з’являються після того, як процес досягає стабільної температури. Записуйте фактичні параметри процесу, такі як температура розплаву, тиск упорскування та час охолодження. Потім порівняйте їх із даними моделювання, використаними для розробки інструменту.
Компанії, які виконують цей перехід найбільш чітко, привозять свій формувальник до випуску першого креслення. Під час структурованого аналізу проекту для виробництва інженер-інструмент може виявити проблеми тяги, дисбаланс товщини стінок і ризики розташування воріт, поки вони все ще існують як цифрові зміни, а не модифікації сталі. Такий тип взаємодії знаходиться прямо всередині індивідуальне проектування та спільна розробка робочий процес, який віддають перевагу постачальники, які мають досвід роботи з прес-формами. Їхня команда інженерів розглядає варіанти матеріалів, прогнозує усадку та підтверджує, що випробувальний прототип готовий відповісти на правильні запитання.
З міцною фазою прототипу шлях до виробництва набагато безпечніший. У вашої команди є реальні деталі для тестування, надійні дані про розміри для набору допусків і вікно процесу, яке можна перенести на кінцеву форму з декількома порожнинами. Прототип прес-форми стає інструментом навчання, яким він мав бути, а виробничий інструмент отримує конструкцію деталі, яка вже зарекомендувала себе в реальних умовах.
Зрештою, прототип лиття під тиском – це інвестиція в управління ризиками, а не вибір упаковки. Коли матеріал, геометрія чи умови складання для вас є новими, сам пластик навчить вас більше, ніж будь-який файл моделі. Замовте прототип прес-форми досить рано, щоб вплинути на дизайн, використовувати деталі для прийняття інженерних рішень і перенести виміряні параметри у виробництво, щоб остаточний інструмент починався з установленого процесу, а не з припущень. Ця дисципліна відокремлює успішний запуск продукту від довгих циклів налагодження.


